Ngôn ngữ

Nhận báo giá
+86-152-5712-5882
Nhận báo giá
 Trang chủ / Thiết bị / DTN máy hàn điểm khí nén DTN / DTN1 Máy hàn điểm khí nén / DTN1-75kW Máy hàn vị trí khí nén có thể tùy chỉnh
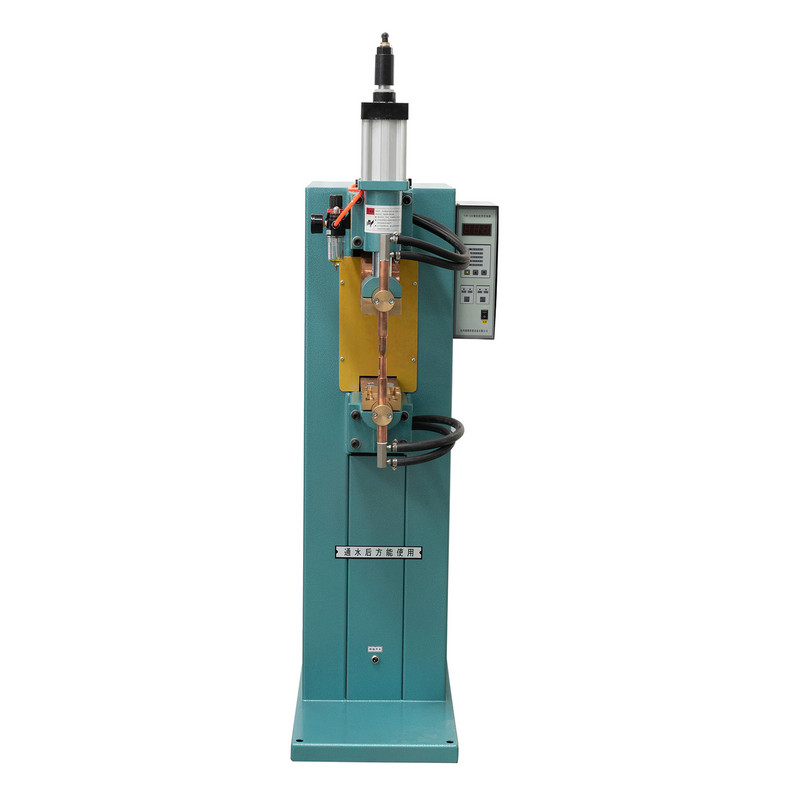


Được trang bị bộ điều khiển máy vi tính và màn hình LCD để trực quan hóa tham số, máy hàn địa điểm khí nén DTN1-75KW có thể tùy chỉnh cho máy hàn chính xác, độ rõ và dễ sử dụng. Trong quá trình hàn, nó tạo ra tia lửa tối thiểu trong khi đảm bảo kết quả hàn mạnh mẽ. Lý tưởng để hàn một loạt các vật liệu bao gồm các tấm nóng và lạnh, tấm và dây thép không gỉ, cũng như các loại hạt và các phôi khác, máy này kết hợp một máy biến áp toàn bộ và công nghệ điện áp rộng. Điện áp có thể thích nghi tự động trong phạm vi 20%, thêm vào tính linh hoạt của nó. Hoạt động của máy hàn rất đơn giản trong điều kiện bình thường, cho phép điều chỉnh thời gian áp lực, dòng hàn, thời gian hàn, khoảng thời gian bảo trì và thời gian nghỉ ngơi trực tiếp thông qua bộ điều khiển máy vi tính.

Thông số kỹ thuật
| Người mẫu | Đơn vị | DTN1-75KW | |
| Điện áp chính | V | 380 | |
| Năng lực định mức | KVMỘT | 75 | |
| Xếp hạng đầu vào dòng điện | A | 197 | |
| Dòng điện ngắn tối đa | Ka | 18 | |
| Thời lượng tải định mức | Phần trăm | 20 | |
| Giai đoạn điều chỉnh điện áp thứ cấp | V | Quy định điện áp bước | |
| Điện áp không tải thứ cấp | mm | 0,5-6,7 | |
| Chiều dài mở rộng của cánh tay điện cực | mm | 320 | |
| Khoảng cách giữa các cánh tay điện cực | mm | 220 | |
| Áp suất tối đa giữa các điện cực | N | 4000 | |
| Xi lanh đột quỵ | mm | 50 | |
| Kích thước điện cực | Cánh tay điện cực | mm | Enns42 |
| Giá đỡ điện cực | mm | 20 | |
| Đầu điện cực | mm | 16 | |
| Độ dày hàn | Thép carbon thấp | mm | 3.5 3,5/1.2 1.2 |
| Áp suất không khí nén | MPR | 0.3 | |
| Tiêu thụ không khí nén | M3/h | 12 | |
| Lưu lượng nước làm mát | L/phút | 4 | |
| Dây đầu vào diện tích mặt cắt ngang | MM2 | 16 | |
Sản phẩm được đề xuất
GIỮ LIÊN LẠC


Mỗi mối hàn là một quyết định sản xuất. Khi bạn chọn một máy hàn điện, bạn thực sự đang chọn cách cân bằng chất lượng mối hàn, thời gian chu kỳ và nỗ lực của người vận hành trên sàn nhà của bạn....
ĐỌC THÊM
Understanding Resistance Butt Welding and the Role of Flash Weld Technology Joining two metal bar ends face to face without filler material is one of the oldest challenges in metal fabrica...
ĐỌC THÊM
Understanding Stud Spot Welding Technology Today Fastening components to metal panels without drilling or riveting has become a standard requirement across sheet metal fabrication, shipbui...
ĐỌC THÊM
Spot Welding Machine Categories and How They Differ Resistance spot welding equipment is generally divided by how the electrode force is generated and applied. Mechanical foot-pedal units ...
ĐỌC THÊM
Why Heat Is the Hidden Bottleneck in Spot Welding Every resistance spot weld is, at its core, a controlled thermal event. A brief, intense pulse of current passes through two overlapping m...
ĐỌC THÊM
Tại sao việc bảo trì điện cực và bộ điều khiển quyết định chất lượng mối hàn Trong hàn điểm điện trở, chất lượng của mỗi mối nối phụ thuộc vào hai bộ phận hoạt động đồng bộ: điện cực cung ...
ĐỌC THÊM
Sản phẩm
Thông tin liên hệ.
+86-152-5712-5882
Fax: +86-563-2269966
Số 21 Đường Quảng Đông, Khu Phát triển Kinh tế Quảng Đông, Thành phố Quảng Đông, Tỉnh Anhui
Mã QR